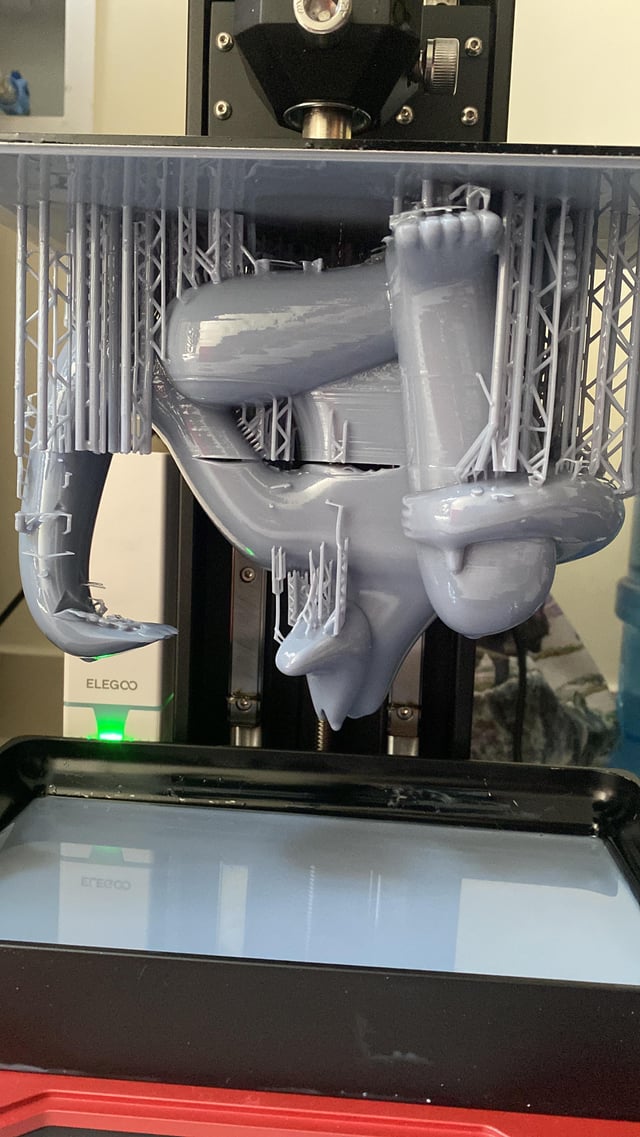
Regra central
Antes de aumentar exposição, descubra se a falha começou na plataforma, nos suportes, numa ilha, numa mesma altura Z ou numa mesma região XY da tela.
1
Método de diagnóstico em quatro etapas
A ordem evita confundir causa com consequência e reduz o desperdício de resina.
Antes de reimprimir: remova do tanque qualquer fragmento
curado. Um resíduo pressionado contra o filme pode perfurá-lo ou
danificar a tela.
2
Leia o padrão antes de escolher a causa
A distribuição do defeito é mais informativa que sua aparência isolada.
| Padrão observado | Suspeita inicial | Teste discriminante |
|---|---|---|
| Sempre na mesma posição XY | Tela, fonte de luz, filme ou sujeira localizada | Mover o mesmo corpo de prova para outra região da mesa |
| Sempre na mesma altura Z | Movimento Z, arquivo, pausa ou perturbação mecânica | Inspecionar eixo e comparar a camada no preview |
| Só em uma geometria | Ilha, orientação, sucção, suporte ou malha | Revisar camada por camada e imprimir peça de controle |
| Em toda a plataforma | Perfil, nivelamento, temperatura, mistura ou filme | Teste curto e distribuído em vários pontos |
| Começou após troca de material | Perfil incompatível, mistura, temperatura ou lote | Usar perfil validado e corpo de prova da nova resina |
3
Falhas de adesão e peças no filme
“Grudou no FEP” é o local onde a peça terminou, não necessariamente a causa raiz.
Base não transferiu para a plataforma
- Confira nivelamento, zero Z e fixação da plataforma.
- Verifique limpeza, planicidade e condição da superfície.
- Confirme temperatura e homogeneização da resina.
- Calibre exposição e número de camadas de base.
Base aderiu; suportes ou primeiras ilhas falharam
- Não culpe o nivelamento: a base já imprimiu.
- Revise contatos, troncos, contraventamento e ilhas.
- Reduza seção por camada ou força de separação.
- Verifique exposição normal com corpo de prova.
Paralelismo, filme ou distribuição de carga
- Compare espessura e aderência da base nos quatro cantos.
- Cheque aperto, folgas e paralelismo da plataforma.
- Procure desgaste ou contaminação localizada no filme.
- Confirme se a geometria concentra carga naquele lado.
Excesso de margem na camada de base
- Reduza exposição de base em passos pequenos e documentados.
- Revise quantidade e transição das camadas de base.
- Use compensação XY própria para base, quando disponível.
- Não altere nivelamento para mascarar superexposição.
Evite atalhos: não aplique óleo ou PTFE no filme como solução
padrão e não lixe a plataforma sem orientação do fabricante. Essas
ações podem contaminar o processo, alterar a superfície e esconder a
causa real.
4
Partes faltando, delaminação e perda de detalhe
Exposição é apenas uma hipótese. Arquivo, ilhas e luz localizada podem produzir o mesmo sintoma.
Primeiro procure uma ilha no preview
- Localize a primeira camada ausente no fatiador.
- Confirme suporte antes do início daquela região.
- Teste a malha e refatie o arquivo se houver corrupção.
- Se repetir no mesmo XY, investigue tela e filme.
Cura insuficiente ou separação agressiva
- Verifique temperatura e calibração da exposição normal.
- Reduza velocidade/força de separação conforme a máquina.
- Revise distância de elevação e tempo de espera.
- Reduza grandes áreas por camada e efeitos de sucção.
Sobreexposição, espalhamento ou compensação
- Calibre exposição com dimensões positivas e negativas.
- Revise anti-aliasing, blur e compensação XY.
- Confirme homogeneização de pigmentos e cargas.
- Não reduza potência da impressora sem método validado.
Separe degrau geométrico de instabilidade
- Linhas regulares acompanham altura e orientação de camada.
- Bandas isoladas sugerem movimento, suporte ou pausa.
- Cheque eixo Z, acoplamento, folgas e estabilidade da mesa.
- Anti-aliasing suaviza bordas XY; não corrige folga no Z.
5
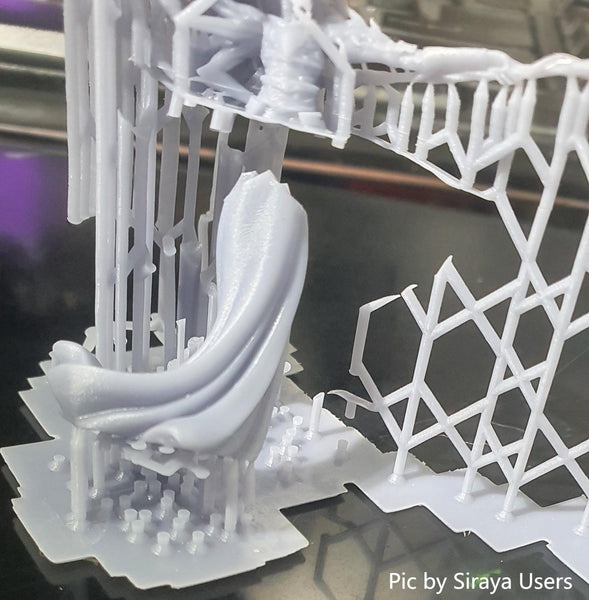
Suportes rompidos, deformação e sucção
Reforçar tudo indiscriminadamente aumenta marcas e pode elevar a carga de separação.
Quando os suportes rompem
- Identifique se rompeu o contato, o tronco ou a base.
- Reforce primeiro suportes iniciais e regiões de maior carga.
- Distribua contatos em vez de criar poucos pontos brutais.
- Reduza ilhas, alavancas e grandes seções por camada.
- Calibre exposição antes de engrossar toda a estrutura.
Empenou durante a impressãoSuspeite de suporte, seção por camada, sucção e
movimento.
Empenou na pós-curaSuspeite de cura desigual, geometria fina, tensão e
apoio.
Trincou dias depoisVerifique resina/solvente preso, cavidades, cura e
armazenamento.
Peça oca vazouInterrompa o uso; revise drenagem, lavagem interna e
cura.
Consulte também os guias de
Suportes e Posicionamento
e
Cavidades, Drenagem e Sucção.
6
Pegajosidade, bolhas e marcas superficiais
A superfície pode revelar lavagem, oxigênio, mistura, contaminação ou pós-cura — não apenas exposição de impressão.
| Sintoma | Verifique primeiro | Evite concluir sem teste |
|---|---|---|
| Superfície pegajosa após lavagem | Solvente saturado, tempo/agitação, secagem e pós-cura | Que a exposição normal está baixa |
| Poros ou bolhas aleatórios | Mistura, repouso, viscosidade, temperatura e enchimento | Que todo furo foi criado por “vácuo” |
| Crateras nos suportes | Contato, profundidade, resina e técnica de remoção | Que pós-cura menor resolverá tudo |
| Esbranquiçamento | Lavagem, microtrincas, tensão e abrasão | Que é apenas pigmentação |
| Amarelamento | Material, dose UV, calor e histórico de exposição | Que sempre significa “supercura” na impressão |
Pós-cura não é cronômetro universal: siga a ficha técnica da
resina e valide tempo, irradiância, comprimento de onda, temperatura
e geometria. Uma cabine de alta potência não equivale a outra de
baixa potência pelo mesmo número de minutos.
7
Assistente de triagem
Escolha o padrão observado para receber a primeira sequência de testes. O resultado não substitui a inspeção.
Primeira rota de verificação
Selecione o padrão observado.
8
Segurança durante o diagnóstico
Uma falha pode deixar fragmentos ocultos, filme perfurado e resina não curada dentro da peça.
Proteção pessoalUse luvas nitrílicas e proteção ocular; siga a FDS/SDS da
resina e do solvente.
TanqueNão raspe o filme com metal. Filtre a resina com material
compatível e inspecione contra a luz.
Teste de telaFaça o teste conforme o fabricante, com proteção instalada; não
olhe diretamente para UV intenso.
Peças ocasNão entregue nem sele cavidades com resina líquida. Drene,
lave, seque e cure o interior.
Não aqueça no improviso: banho de água, soprador ou aquecedor
sem controle pode contaminar o processo, deformar a peça e aumentar
exposição a vapores. Use apenas método compatível com a ficha
técnica.
9
Registro mínimo para resolver e repetir
Sem registro, uma correção vira sorte. Com dados, vira perfil de produção.
Dados do processo
- Impressora, firmware, filme e data da manutenção.
- Resina, cor, lote, validade e temperatura.
- Altura, exposições, esperas e movimentos.
- Orientação, suportes, oco, furos e arquivo fatiado.
- Lavagem, secagem e pós-cura.
Evidências da falha
- Fotos da plataforma, tanque e peça sem limpeza.
- Altura e posição XY do primeiro defeito.
- Captura do preview na camada correspondente.
- Mudança realizada e resultado do novo teste.
- Perfil final aprovado e limite de aceitação.
Diretriz Quanton3D: volte ao último estado conhecido que
imprimia corretamente, reproduza a falha e mude uma variável por
vez. Se duas variáveis mudam juntas, a causa continua sem prova.