Regra central
Resina, solvente e equipamento formam um processo validado. Não copie tempo de lavagem, temperatura ou dose de pós-cura de outro material.
1
Fluxo completo e rastreável
A ordem reduz contaminação cruzada e impede que resina superficial seja curada sobre a peça.
Ordem crítica: lavar e secar completamente antes da pós-cura. Curar solvente ou resina residual pode gerar manchas, pegajosidade, fissuras e perda dimensional.
2
Segurança química, UV e mecânica
A peça recém-impressa continua coberta de material não curado e deve ser tratada como parte do sistema químico.
- Consulte a FDS/SDS da resina e do solvente.
- Use luvas químicas compatíveis, proteção ocular e roupa de trabalho.
- Não lave pele com IPA ou outro solvente; use água e sabão.
- Troque luvas contaminadas e não toque maçanetas, telefone ou teclado.
- Use ventilação adequada ao produto e ao volume processado.
- Mantenha solventes inflamáveis fechados e longe de ignição.
- Não observe LEDs UV ativos sem proteção e enclausuramento apropriados.
- Guarde peças verdes e resíduos fora da luz solar.
Lavável em água não significa descartável na pia: a água de lavagem contém resina não curada. Gerencie-a como resíduo contaminado conforme FDS/SDS e legislação local.
3
Lavagem: remover sem saturar ou degradar
Eficiência depende de compatibilidade, limpeza do banho, agitação, acesso geométrico e limite de contato do material.
- Use apenas solvente ou água autorizados na ficha técnica da resina.
- Confirme concentração quando ela fizer parte do processo validado.
- Não misture produtos desconhecidos nem suponha que “mais forte” limpa melhor.
- Materiais especiais podem trincar, inchar ou perder superfície por contato excessivo.
- Quando compatível, use primeiro banho para retirar a maior carga de resina.
- Use segundo banho mais limpo para acabamento da superfície.
- Mantenha peças separadas para o fluido alcançar detalhes.
- Monitore a condição do banho; aparência transparente não garante baixa saturação.
- Oriente furos para permitir entrada e saída do fluido.
- Lave cavidades por dentro, sem aprisionar bolsões de resina/solvente.
- Use agitação compatível com peças delicadas e suportes finos.
- Não sele cavidade antes de confirmar limpeza e drenagem internas.
- A superfície deve sair sem filme oleoso ou regiões brilhantes de resina.
- Se continuar pegajosa após secar, repita com banho limpo e reveja saturação.
- Não prolongue indefinidamente: sobrelavagem pode afetar algumas resinas.
- Registre banho, condição, método e resultado — não apenas o tempo.
4
Secagem e inspeção antes da luz
Solvente retido é uma variável de defeito. Cavidades, texturas e paredes finas precisam de atenção especial.
Critérios de peça pronta para curar
- Superfície visualmente uniforme, sem brilho de líquido.
- Odor e massa estabilizados conforme o processo interno, quando monitorados.
- Furos e cavidades drenados, sem gota ao reposicionar.
- Ausência de regiões pegajosas após evaporação completa.
- Ar comprimido, quando permitido, limpo, seco e com pressão que não danifique a peça.
Se a superfície continua pegajosa
- Não tente “selar” imediatamente com mais UV.
- Verifique banho saturado, acesso insuficiente e resina residual.
- Compare área exposta com região entre suportes ou dentro de cavidade.
- Repita a limpeza com meio compatível e mais limpo.
- Se persistir após lavagem correta, investigue impressão, mistura e material.
5
Remoção de suportes e proteção dimensional
Remover antes ou depois da pós-cura muda força necessária, marca e risco de deformação. A decisão depende do material e da geometria.
6
Pós-cura: dose, temperatura e geometria
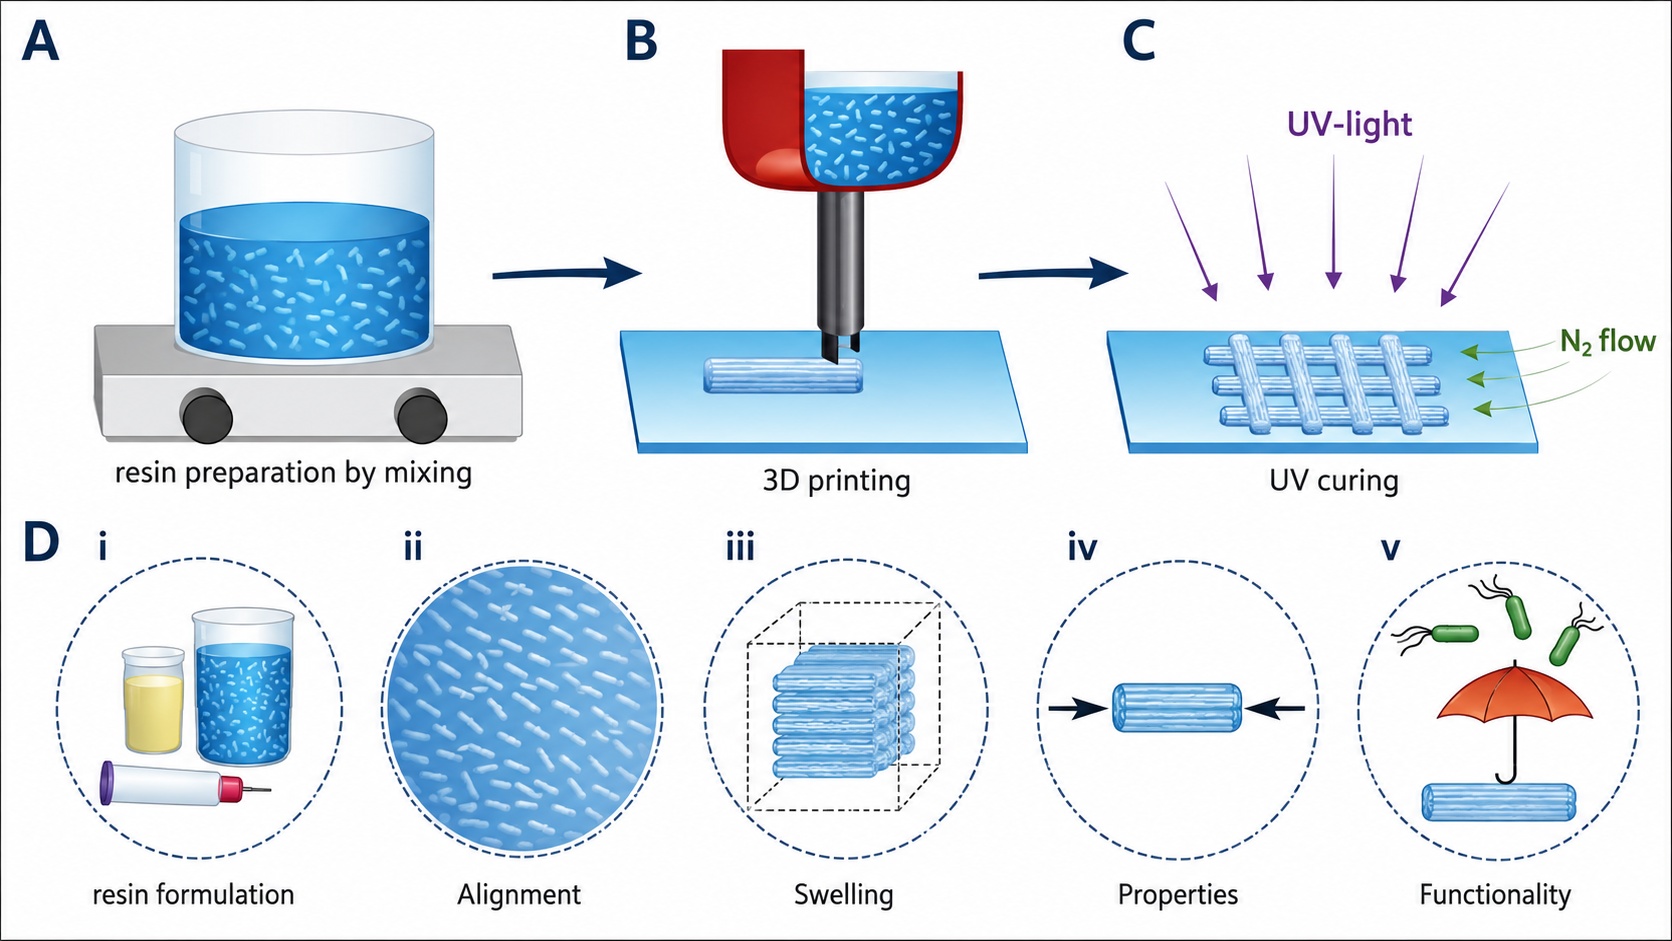
Tempo sozinho não define cura. Irradiância, espectro, distância, temperatura, rotação, acesso à luz e espessura alteram o resultado.
Antes de iniciar
- Confirme peça lavada e totalmente seca.
- Selecione o ciclo da resina e da versão/lote aplicável.
- Distribua peças sem sombrear superfícies críticas.
- Verifique rotação, refletores, LEDs e temperatura real do equipamento.
- Para cavidades, assegure acesso de luz interna quando o processo exigir.
7
Aplicações que exigem fluxo próprio
O uso final define quais etapas podem ou não ser modificadas.
- Use combinação validada de impressora, resina, lavagem e pós-cura.
- Não troque solvente, tempo, temperatura ou equipamento por conveniência.
- Proteja margens, superfícies de assentamento e canais.
- Execute inspeção, limpeza e documentação exigidas pela indicação.
- Garanta drenagem e limpeza de detalhes antes da cura.
- Evite pasta de polimento ou revestimento incompatíveis com queima.
- Siga o ciclo de pós-cura e burnout da resina/revestimento.
- Registre massa, geometria e orientação quando houver variação.
- Evite sobrelavagem, deformação ao remover suportes e cura improvisada.
- Compare dobra, recuperação e pegajosidade somente após ciclo completo.
- Não julgue a flexibilidade final no estado verde.
- Remova toda resina residual antes de polir ou revestir.
- Controle riscos, índice do revestimento, oxigênio e amarelamento.
- Não prometa transparência por cura em água sem validação.
8
Lixamento, polimento e pintura
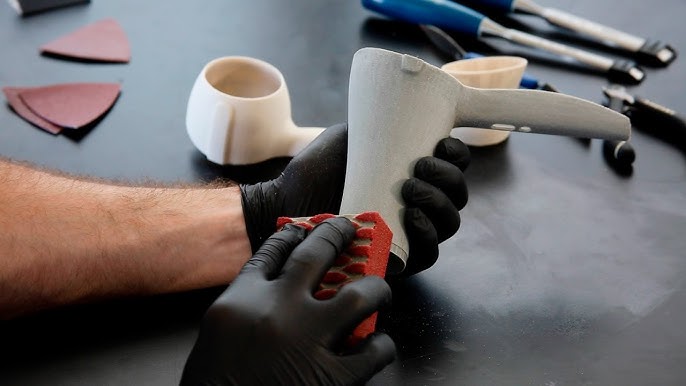
Finalize somente depois de atingir a condição de cura indicada, salvo procedimento específico do material.
Acabamento seguro e controlado
- Use proteção ocular e controle de poeira adequado.
- Escolha abrasivo e progressão conforme a superfície inicial e o acabamento desejado.
- Lixamento úmido só deve usar líquido compatível com a peça e o destino.
- Evite aquecimento localizado durante lixa, fresa ou polimento.
- Não use pasta, primer ou tinta em aplicações funcionais sem compatibilidade.
- Meça novamente depois de remover suporte e acabamento.
9
Diagnóstico por evidência
Relacione o defeito à etapa em que apareceu antes de repetir todo o processo.
| Sintoma | Hipóteses prioritárias | Teste discriminante |
|---|---|---|
| Pegajosa após secar | Banho saturado, acesso ruim, resina residual ou lavagem incompatível | Repetir com banho limpo e comparar áreas abertas/cavidades |
| Mancha branca ou opaca | Resíduo, água/solvente retido, secagem inadequada ou microfissura | Observar quando surge: lavagem, secagem ou cura |
| Trinca depois da cura | Solvente preso, ciclo térmico, parede fina, tensão ou material incompatível | Comparar peça totalmente seca e geometria de controle |
| Empenamento | Apoio desigual, cura unilateral, calor, remoção precoce ou geometria fina | Curar apoiada e com iluminação uniforme, mantendo o mesmo lote |
| Perda de encaixe | Impressão, absorção de solvente, contração de cura ou acabamento excessivo | Medir após cada etapa para localizar quando a dimensão mudou |
| Amarelamento | Ciclo, espectro, calor, oxidação, lavagem ou envelhecimento do material | Comparar corpos de prova com ciclo e espessura controlados |
10
Assistente de pós-processamento
Escolha o sintoma e a etapa em que apareceu para receber a primeira rota de verificação.
11
Registro e liberação da peça
A rastreabilidade permite separar variação do material, equipamento, operador e geometria.
Registre
- Resina, cor, lote, impressora e data de fabricação.
- Meio de lavagem, identificação dos banhos e condição/saturação.
- Método de agitação, ciclo e geometria de posicionamento.
- Tempo real de secagem e inspeção de cavidades.
- Câmara, programa, temperatura, irradiância disponível e posição.
- Momento de remoção dos suportes e acabamento aplicado.
Libere somente após
- Superfície limpa, seca e sem resina não curada.
- Cavidades drenadas e processadas internamente.
- Pós-cura correspondente à ficha técnica concluída.
- Dimensões e encaixes críticos verificados.
- Ausência de trinca, empenamento e delaminação.
- Requisitos específicos da aplicação atendidos e documentados.
Fontes técnicas e limite de aplicação
Referências para mecanismo e segurança. A ficha técnica Quanton3D da resina utilizada prevalece para o ciclo operacional.
Lavagem e secagem
Diretriz Quanton3D: para peças odontológicas, biocompatíveis ou reguladas, nenhuma adaptação informal substitui o fluxo validado da indicação de uso.